При больших потоках ошибка выбора технологии часто начинается с одной цифры – среднего объёма за сутки. Для проекта важнее короткие пики, весогабаритный профиль, число направлений и время освобождения приёмных зон. Поэтому TiltTray Sorter нужно сопоставлять с реальным распределением груза по часам, массе и габаритам.
Почему рост потока ломает ручную схему
У ручного участка есть два предела: физический и информационный. Физический – сколько единиц сотрудник успеет перенести. Информационный – сколько направлений и исключений он способен удерживать без ошибок. При увеличении числа маршрутов второй предел часто наступает раньше первого.
Добавление людей тоже не всегда решает задачу. На общей зоне появляется больше пересечений, требуется больше места под тару, возрастает нагрузка на обучение и контроль. В результате производительность растет медленнее численности.
Из чего состоит производительность сортировочной линии
Производительность – это не только скорость движения конвейера. На результат влияют индукция, качество штрихкода, время распознавания, заполненность лотков, количество и состояние приёмных зон, скорость смены контейнеров и доля исключений. Если один из элементов не справляется, он ограничивает всю систему.
Поэтому проектирование начинается с распределения потока по минутам и часам, а не со среднесуточной цифры. Линия, которая легко обрабатывает средние 4 000 единиц в час, может создать очередь при коротких пиках в 7 000–8 000, если буфер и зона подачи не рассчитаны на такую амплитуду.
Как работает TiltTray на высоком потоке
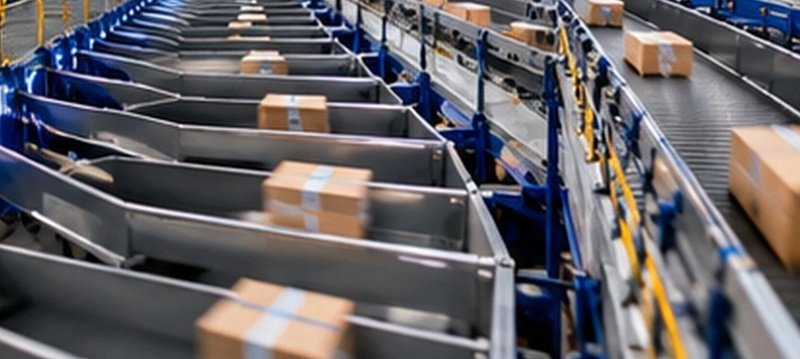
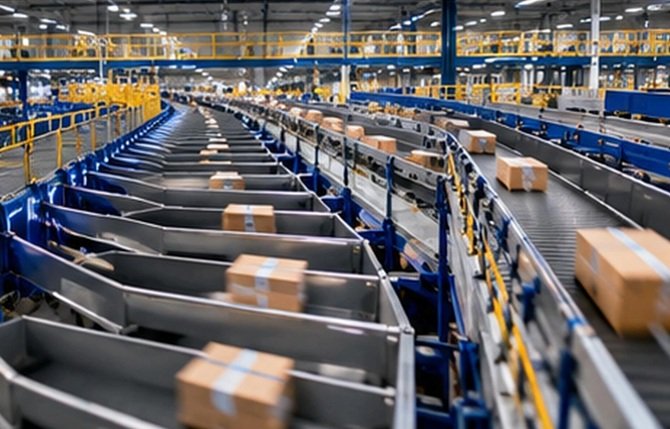
Лотки движутся по замкнутому контуру. После считывания штрихкода система связывает конкретный груз с направлением. Когда лоток достигает нужной приёмной зоны, механизм наклона выполняет сброс в контейнер. Один контур при этом обслуживает множество направлений без ручного переноса каждой единицы между столами.
UIS предусматривает возможность доукомплектации датчиками заполнения и индикаторами приёмных зон, а также адаптацию под разную тару групповой упаковки. На больших потоках это особенно важно: переполненная приемная зона способна ограничить производительность всей линии.
Какие данные собрать до выбора оборудования
| Что собрать до проектирования | Почему это важно | Как влияет на линию |
|---|---|---|
| Пиковый поток по 15–60 мин | Среднесуточный объём скрывает короткие пики. | Определяет требуемый throughput и запас производительности. |
| Распределение массы | На странице UIS TiltTray указан груз до 10 кг. | Показывает долю потока, которую нужно вывести в отдельный сценарий. |
| Распределение габаритов | Крупный «хвост» не виден по средней коробке. | Влияет на выбор технологии и требования к индукции. |
| Состояние упаковки | Неустойчивая тара может смещаться на лотке. | Определяет допустимый ассортимент и требования к подаче. |
| Качество штрихкода | Плохая этикетка создаёт исключение до механического сброса. | Влияет на фактическую долю автоматического распознавания. |
| Количество направлений | Чем больше направлений, тем сложнее ручная схема. | Определяет архитектуру и число приёмных зон. |
| Пиковая нагрузка по направлению | Общий поток может быть нормальным, а один выход — перегруженным. | Определяет вместимость тары и частоту её замены. |
| Скорость освобождения зон | После сброса груз нужно физически убрать. | Заполненная зона может ограничить всю линию. |
| Доля исключений | Нечитаемые и нестандартные отправления не исчезают после автоматизации. | Нужен отдельный ручной контур и KPI времени повторной обработки. |
- Поток по 15–60-минутным интервалам в пиковые дни.
- Распределение веса и трех габаритов, включая хвост нестандартных отправлений.
- Количество направлений и прогноз их роста.
- Доля нечитаемых этикеток и ручных исключений.
- Время освобождения каждой приёмной зоны и смены контейнера.
Когда нужна другая технология сортировки
Если значимая часть потока тяжелее 10 кг или крупнее 420×420×420 мм, ее нельзя просто «допустить с запасом». Для более крупного груза у UIS есть Switch Sorter с другими пределами – до 30 кг и 1200×800×800 мм. Иногда оптимальна смешанная схема, где разные типы отправлений расходятся по разным технологическим веткам.
Такой подход снижает риск купить мощную линию, которая формально подходит по средней производительности, но не соответствует реальному профилю груза.
При проектировании автоматической сортировки важно проверять не только номинальную производительность оборудования, но и весь контур: подачу, качество маркировки, доступность приёмных зон, обмен с WMS/OMS и обработку исключений. Если одно из этих звеньев работает медленнее, оно ограничивает фактическую пропускную способность всей линии.
FAQ – частые вопросы об автоматической сортировке
Что ограничивает скорость автоматической сортировки?
Самое слабое звено линии: подача, распознавание, доступность лотков, приёмные зоны или обработка исключений.
Всегда ли нужен TiltTray при большом потоке?
Нет. Технологию выбирают по весу, габаритам, упаковке, числу направлений и фактическому профилю потока.
Как проверить, что линия не будет простаивать?
Смоделировать пиковые периоды, заполнение приёмных зон, исключения и скорость смены тары на реальном ассортименте.
Как организовать обслуживание линии?
Заранее определить регламент осмотров, периодичность проверки механики и датчиков, ответственных и запас критичных компонентов.
Как понять, сколько выходов нужно системе?
Рассчитать пиковый поток по направлениям и сопоставить его с вместимостью приёмной тары и временем ее замены.